


铜管铜粉烧结石墨盘
捷诚石墨
13922516726
更多信息资讯扫描二维码咨询了解
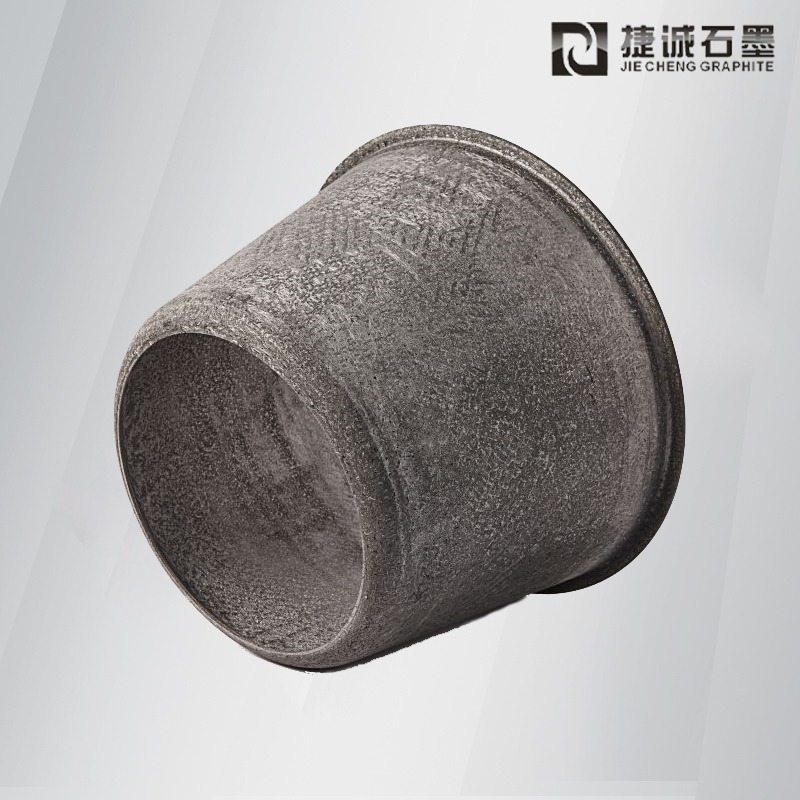
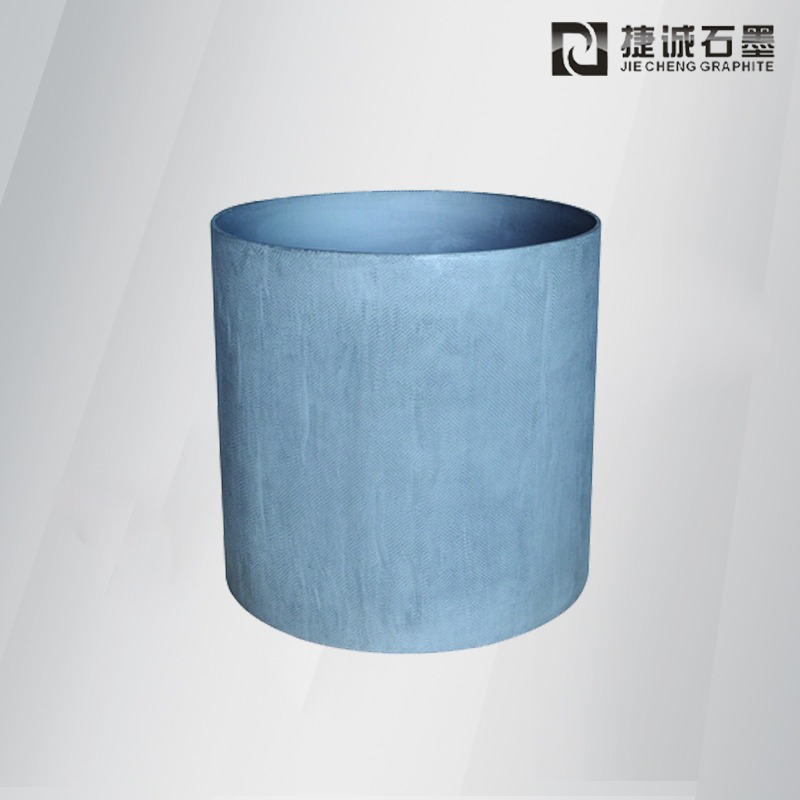


在铜管铜粉烧结石墨盘的工艺中,压力操控需结合成型与烧结阶段特性,成型压力一般为200-800MPa以优化密度,烧结压力选用50-100MPa的热等静压(HIP)技能,同时需操控升温速率、温度均匀性及气氛保护,以完成细密化并削减缺点。以下是详细压力操控要点及工艺分析:
一、成型阶段压力操控
冷压成型
压力规模:200-800MPa(根据铜粉粒度、石墨含量及目标密度调整)。
效果:经过高压使铜粉颗粒重排,消除孔隙,提高压坯密度。例如,铜粉在40MPa热压下相对密度可达99%,而常规烧结需900-1000℃才能到达90%以上密度。
关键参数:
压制压力:压力越大,密度越高,但需防止过度压制导致弹性后效(脱模后压坯回弹)。
保压时刻:一般2-5分钟,保证压力传递均匀,削减密度梯度。
热压成型
压力规模:40-100MPa(结合加热至熔点以下温度)。
效果:利用粉末塑性活动特性,在较低压力下完成细密化,削减晶粒长大,提高资料功能。
优势:可生产大型或杂乱形状部件,如铜管与石墨盘的复合结构。
二、烧结阶段压力操控
热等静压(HIP)
压力规模:50-200MPa(一般100MPa),温度1800-2500℃。
效果:经过高温高压联合效果,消除资料内部剩余孔隙,提高密度至理论值的99%以上。
工艺优势:
均匀性:压力经过惰性气体(如氩气)等静压传递,防止传统单向加压导致的密度不均。
细晶化:低温高压条件按捺晶粒长大,提高资料强度和导热性。
运用事例:硬质合金石墨盘烧结中,HIP技能可明显提高抗弯强度和导热率。
烧结-热等静压(Sintering-HIP)
压力规模:低于10MPa(烧结后期充入高压气体)。
效果:在烧结体构成闭孔后施加压力,防止包套运用,下降工艺成本。
优势:结合常规烧结与HIP优点,产品功能优于单一烧结工艺。
三、压力操控与工艺参数协同优化
温度-压力匹配
低温段:升温至800℃前,压力操控在50MPa以下,防止铜粉氧化或石墨挥发。
高温段:在1600-2000℃时,逐渐升压至100MPa,促进石墨与铜的界面结合,削减孔隙。
压力介质选择
惰性气体:氩气或氮气作为压力介质,防止氧化污染,同时供给均匀压力传递。
陶瓷颗粒:在准热等静压中,经过陶瓷颗粒传递压力,适用于杂乱形状部件。
压力施加方式
分段加压:在烧结初期施加较低压力(20-50MPa),促进颗粒重排;中期升压至100MPa,加速细密化;后期保压(30-60分钟),稳定结构。
脉冲加压:经过周期性压力波动,改进孔隙闭合效果,提高资料均匀性。

四、压力操控对功能的影响
密度与强度
压力缺乏(<50MPa)会导致孔隙率>5%,抗弯强度下降30%以上。
优化压力(100MPa)可使密度达2.1g/cm3,抗弯强度提高至200MPa以上。
导热性
压力均匀性影响导热各向同性性。HIP工艺可使石墨盘横向导热率提高15%,满意半导体晶圆烧结等精细场景需求。
尺度稳定性
压力操控精度(±1MPa)直接影响烧结后尺度改变率。经过预固定工艺(如纳米银浆粘接)和石墨槽精度操控(宽度公役±0.02mm),可完成零误差定位,防止烧结应力会集。