


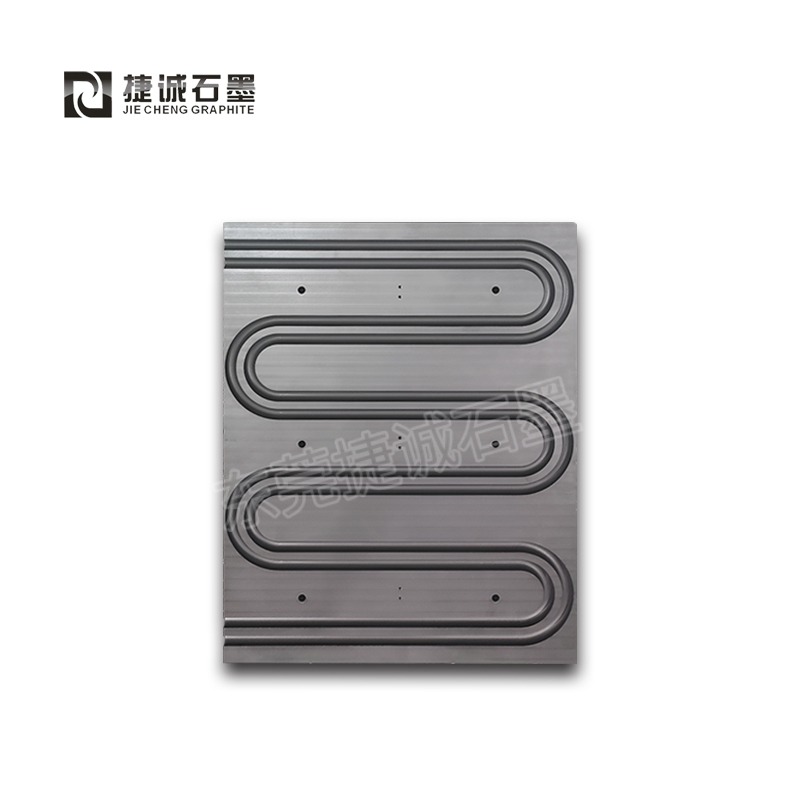
VC水冷板石墨治具
VC(Vapor Chamber)水冷板石墨治具的制造涉及高精度加工和资料特性适配,其要害措施需涵盖资料挑选、结构规划、加工工艺及质量操控等方面。以下是具体的要害措施:
1. 资料挑选与优化
石墨特性适配:选用高纯度等静压石墨(如ISO-68或类似等级),保证高导热性(≥120W/m·K)、低热胀大系数及耐高温性(>2000℃),避免热变形影响治具精度。
抗磨损处理:若需长期运用,可对石墨外表进行碳化硅(SiC)涂层处理,提高硬度和耐磨性,延长治具寿数。
2. 结构规划要害点
仿形精度:根据VC水冷板的3D模型进行拓扑优化,保证治具与工件触摸面的贴合度(公役≤±0.02mm),避免因间隙导致散热不均。
流道匹配规划:若治具用于水冷板焊接或封装,需预留与冷却液流道匹配的支撑结构,避免加工时压迫变形。
轻量化与强度平衡:选用蜂窝结构或镂空规划削减分量,同时经过有限元分析(FEA)验证结构刚性,避免加工振荡引发崩边。
3. 精密加工工艺
CNC加工参数优化:运用金刚石涂层刀具,操控主轴转速(≥8000 rpm)、进给速度(0.05-0.1mm/齿)及切削深度(<0.5mm),削减石墨崩裂危险。
粉尘操控:装备真空吸附系统与封闭式加工环境,避免石墨粉尘污染设备或影响加工面粗糙度(Ra≤1.6μm)。
多轴联动加工:对复杂曲面选用五轴联动加工,保证高精度仿形(如微通道结构),避免二次装夹差错。
4. 外表处理与功用强化
抗氧化处理:在高温环境下运用的治具需进行浸渍处理(如磷酸盐或树脂浸渍),提高抗氧化能力。
低摩擦涂层:喷涂二硫化钼(MoS2)或聚四氟乙烯(PTFE)涂层,削减工件与治具间的摩擦损伤。
5. 质量操控与检测
三维尺寸验证:运用三坐标测量仪(CMM)检测要害尺寸(如平面度≤0.01mm,孔位精度±5μm)。
热性能测验:经过红外热成像仪验证治具导热均匀性,保证无局部热门或散热盲区。
疲惫寿数评估:模仿实践工况进行循环加载测验(如>1000次),检查治具结构稳定性与磨损程度。
6. 环境与操作规范
温湿度操控:加工及存储环境湿度需≤40%,温度保持20±2℃,避免石墨吸湿胀大。
防震措施:安装治具时运用减震基座(如气浮平台),避免外部振荡影响加工精度。
7. 使用场景适配
多型号兼容规划:选用模块化结构或可调夹具,适配不同尺寸的VC水冷板,下降换型成本。
快速散热需求:若治具参加散热进程(如焊接工装),需集成辅助冷却系统(如液氮通道)以加速热传导。
VC水冷板石墨治具的核心在于资料适配性、加工精度及热管理规划。经过高纯度石墨选型、精密加工工艺优化(如五轴CNC与粉尘操控)以及严厉的质量检测(CMM+热成像),可保证治具在高温、高压工况下的稳定性和寿数。同时,结合模块化规划与外表功用强化,能显著提高生产效率和产品良率。